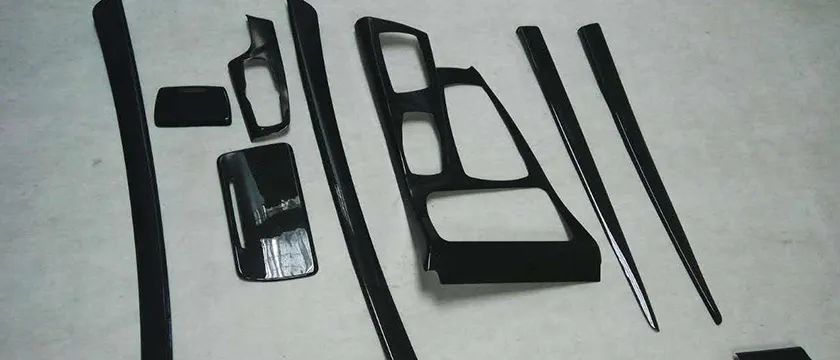
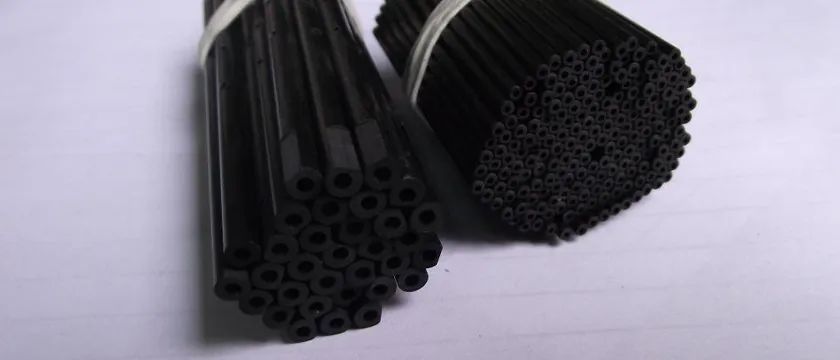
Il processo di pultrusione è un metodo di stampaggio continuo in cui la fibra di carbonio impregnata di colla viene fatta passare attraverso lo stampo durante la polimerizzazione. Questo metodo è stato utilizzato per produrre oggetti con forme trasversali complesse, pertanto è stato riconsiderato come un metodo adatto alla produzione di massa e al miglioramento dell'efficienza produttiva, e il suo utilizzo è in costante aumento. Tuttavia, durante il processo di pultrusione si verificano spesso problemi come sfaldamento, screpolature, bolle e differenze di colore sulla superficie del prodotto.
Sfaldamento
Quando particelle di resina indurita fuoriescono dallo stampo e si depositano sulla superficie del pezzo, questo fenomeno viene chiamato sfaldamento o distacco.
Soluzione:
1. Aumentare la temperatura dell'estremità di alimentazione in ingresso dello stampo iniziale della resina polimerizzata.
2. Ridurre la velocità della linea per accelerare la polimerizzazione della resina.
3. Interrompere la linea per la pulizia (da 30 a 60 secondi).
4. Aumentare la concentrazione dell'iniziatore a bassa temperatura.
Vescica
Quando si formano delle bolle sulla superficie del pezzo.
Soluzione:
1. Aumentare la temperatura dello stampo all'estremità di ingresso per accelerare la polimerizzazione della resina.
2. Ridurre la velocità della linea, che ha lo stesso effetto delle misure precedenti
3. Aumentare il livello di rinforzo. La formazione di schiuma è spesso causata da vuoti derivanti da un basso contenuto di fibra di vetro.
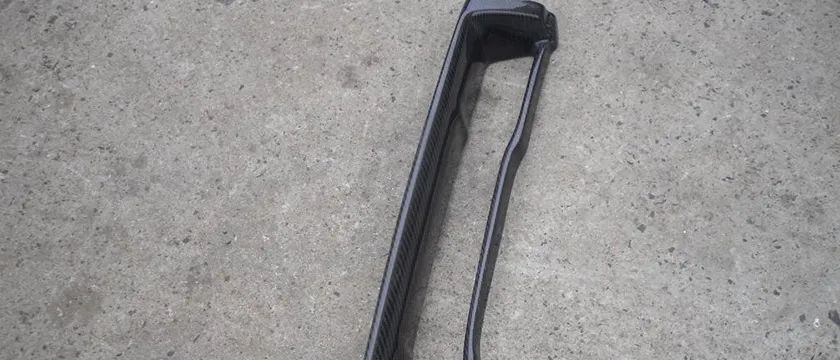
crepe superficiali
Le crepe superficiali sono causate da un eccessivo restringimento.
Soluzione:
1. Aumentare la temperatura dello stampo per accelerare il processo di polimerizzazione.
2. Ridurre la velocità della linea, che ha lo stesso effetto delle misure precedenti
3. Aumentare il carico o il contenuto di fibra di vetro del riempitivo per aumentare la tenacità della superficie ricca di resina, riducendo così il ritiro, le tensioni e le crepe.
4. Aggiungere cuscinetti o veli di superficie alle parti
5. Aumentare il contenuto di iniziatori a bassa temperatura o utilizzare iniziatori a temperatura inferiore a quella attuale.
crepa interna
Le crepe interne sono generalmente associate a uno spessore eccessivo e possono comparire al centro del laminato o in superficie.
Soluzione:
1. Aumentare la temperatura dell'estremità di alimentazione per polimerizzare la resina prima
2. Ridurre la temperatura dello stampo alla fine del processo e utilizzarlo come dissipatore di calore per ridurre il picco esotermico.
3. Se la temperatura dello stampo non può essere modificata, aumentare la velocità della linea per ridurre la temperatura del contorno esterno del pezzo e il picco esotermico, riducendo così eventuali sollecitazioni termiche.
4. Ridurre il livello degli iniziatori, in particolare quelli ad alta temperatura. Questa è la soluzione definitiva migliore, ma richiede qualche esperimento per essere efficace.
5. Sostituire l'iniziatore ad alta temperatura con un iniziatore a bassa esotermia ma con un migliore effetto di indurimento.
Aberrazione cromatica
I punti caldi possono causare un restringimento non uniforme, con conseguente aberrazione cromatica (nota anche come trasferimento di colore).
Soluzione:
1. Controllare il riscaldatore per assicurarsi che sia posizionato correttamente in modo che non vi siano temperature irregolari sullo stampo.
2. Controllare la miscela di resina per assicurarsi che i riempitivi e/o i pigmenti non si depositino o si separino (differenza di colore).
Bassa durezza degli autobus
Bassa durezza barcol; dovuta a una stagionatura incompleta.
Soluzione:
1. Ridurre la velocità della linea per accelerare la polimerizzazione della resina
2. Aumentare la temperatura dello stampo per migliorare la velocità e il grado di polimerizzazione nello stampo
3. Verificare la presenza di formulazioni di miscele che portano a una plastificazione eccessiva
4. Verificare la presenza di altri contaminanti come acqua o pigmenti che possono influenzare la velocità di polimerizzazione.
Nota: le letture di durezza Barcol devono essere utilizzate solo per confrontare polimerizzazioni con la stessa resina. Non possono essere utilizzate per confrontare polimerizzazioni con resine diverse, poiché le diverse resine sono prodotte con glicoli specifici e presentano diversi gradi di reticolazione.
Bolle d'aria o pori
Sulla superficie possono comparire bolle d'aria o pori.
Soluzione:
1. Verificare se l'eccesso di vapore acqueo e solvente è dovuto alla miscelazione o a un riscaldamento improprio. L'acqua e i solventi bollono ed evaporano durante il processo esotermico, causando bolle o pori sulla superficie.
2. Ridurre la velocità della linea e/o aumentare la temperatura dello stampo per ovviare meglio a questo problema, incrementando la durezza della resina superficiale.
3. Utilizzare un rivestimento o un feltro di superficie. Questo rinforzerà la resina superficiale e contribuirà a eliminare bolle d'aria o pori.
4. Aggiungere cuscinetti o veli di superficie ai pezzi.
Data di pubblicazione: 10 giugno 2022