

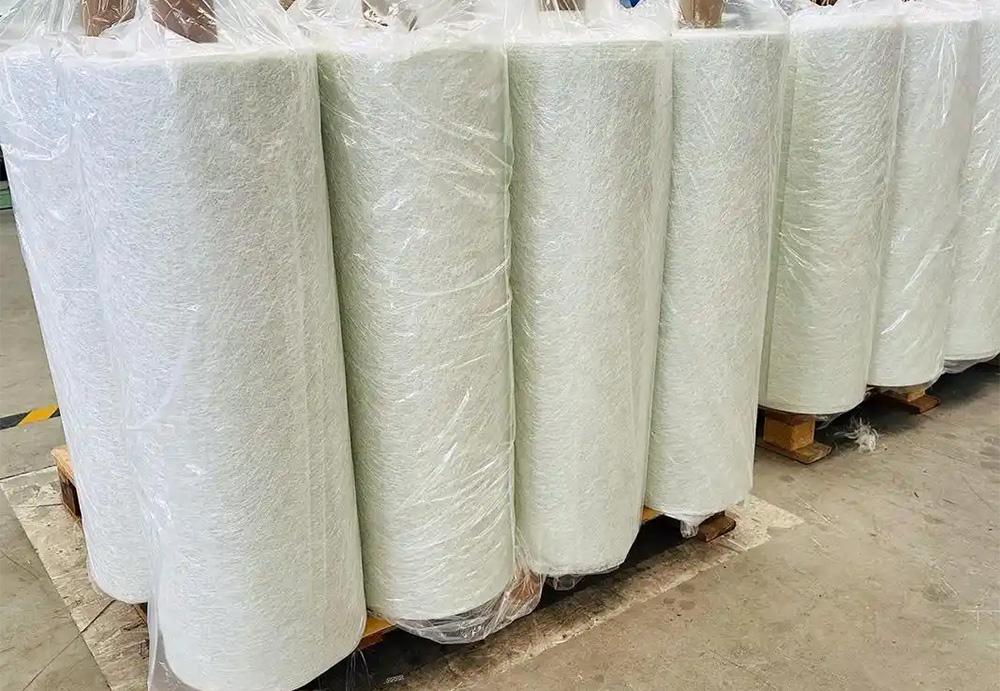
Sotto la tendenza delle pale eoliche offshore di grandi dimensioni, la stabilità, la resistenza e l'adattabilità del processo delmateriale compositoIl sistema determina direttamente la durata della pala e l'efficienza di generazione di energia. Come substrato di rinforzo chiave per il guscio della pala, l'anima, il bordo d'attacco, il bordo d'uscita e altre parti, il feltro di fibra di vetro tritato è diventato il materiale standard per la perfusione sottovuoto VARTM, l'incollaggio/stampaggio manuale con buona uniformità, rapida penetrazione, eccellente modellabilità e forte legame interstrato. La scelta del modello e del peso errati: la leggerezza porterà a difetti superficiali e mancanza di colla nella perfusione, mentre la pesantezza influirà sulla resistenza strutturale e sulle prestazioni a fatica. Questo articolo analizza sistematicamente il modello standard, le specifiche principali, la logica di selezione e l'abbinamento applicativo del feltro tritato per le pale eoliche.
1. Feltro trinciato per pale eoliche: posizionamento di base e requisiti del nucleo
-Deviazione qualitativa per unità di area: ±5%
-Contenuto di umidità: ≤0,2%
-Resistenza alla trazione: ≥30–180 N/5 cm (aumenta con il peso in grammi)
-Permeabilità: rapido assorbimento, bassa formazione di bolle d'aria, adatto alla perfusione sottovuoto
-Resistenza agli agenti atmosferici/resistenza alla nebbia salina: i modelli offshore necessitano di un adattamento anticorrosione più robusto.
-Stabilità: nessuna perdita di polvere, nessuna stratificazione, nessuna sbavatura, adatto per stratificazione automatica
Feltro tritato in fibra di vetroSvolge principalmente le funzioni di rinforzo dei cuscinetti non principali, omogeneizzazione della superficie, transizione tra gli strati e resistenza alla deformazione nella pala. Viene utilizzato in combinazione con tessuto unidirezionale, tessuto multiassiale, feltro continuo e feltro di superficie per formare uno strato strutturale completo.
2. Elenco dei modelli e delle specifiche delle pale eoliche in feltro trinciato
I modelli più diffusi nel settore sono EMC (emulsione)/CMC (polvere) e le larghezze comunemente utilizzate sono 1250/1040/2500 mm. Di seguito sono riportati i modelli più comunemente utilizzati per la produzione in serie di pale.
1) Il modello standard corrisponde al peso in grammi
-EMC225: 225 g/㎡, strato di transizione sottile, superficie delicata
-EMC300: 300 g/㎡, forza principale universale, guscio/rete universale
-EMC450: 450 g/m², rinforzo di medio spessore, rinforzo dell'area di forza
-EMC600: 600 g/m², rinforzo spesso, ispessimento alla radice/bordo d'attacco
-EMC900: 900 g/㎡, rinforzo per impieghi gravosi, rinforzo locale delle lame di grandi dimensioni
2) Selezione del tipo di legante
-Emulsione tipo EMC: elevata resistenza, buona uniformità, eccellente compatibilità con le resine, la prima scelta per la perfusione sottovuoto
-CMC in polvere: assorbimento più rapido, costo migliore, adatto per pasta manuale/processo ausiliario
- Energia eolica offshore, pale ad alta resistenza: serie di emulsioni EMC prioritarie
3) Corrispondenza tra larghezza e processo
-1250mm/1040mm: lame medie e piccole, stratificazione manuale
- 2500 mm e oltre: lame grandi, stratificazione automatica, riduzione della sovrapposizione
3. Selezione per parte: come abbinare le diverse aree delle lame?
1) La superficie esterna del guscio/lo strato inferiore del gelcoat
-Consigliato: EMC225 / EMC300
-Punti chiave: superficie liscia, riduzione dei fori, miglioramento dell'aspetto e della resistenza agli agenti atmosferici
2) Lo strato principale del guscio (strato di transizione/equilibrio)
-Consigliato: EMC300
-Punti chiave: equilibrio tra forza e penetrazione, migliore abbinamento con tessuto multiassiale
3) Rinforzo dei lati dell'anima e della trave di coronamento
-Consigliato: EMC450
Punti chiave: maggiore rigidità, resistenza al taglio e migliore stabilità strutturale.
4) Bordo anteriore, bordo posteriore, zona di ispessimento della radice
-Consigliato: EMC600 / EMC900
-Punti chiave: formazione rapida di strati spessi, riduzione del numero di strati e miglioramento della resistenza agli urti.
5) Pale per impianti eolici offshore (spruzzo salino/elevata umidità)
-Consigliato: piuma a bassa peluria EMC300/450 + agente bagnante resistente all'idrolisi
Punti chiave: migliorare la resistenza all'invecchiamento e ridurre il rischio di stratificazione
Data di pubblicazione: 22 aprile 2026


