

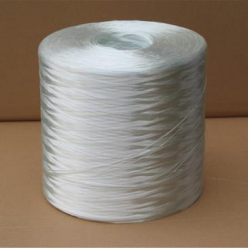
Fibra di vetro E assemblata roving per spruzzatura
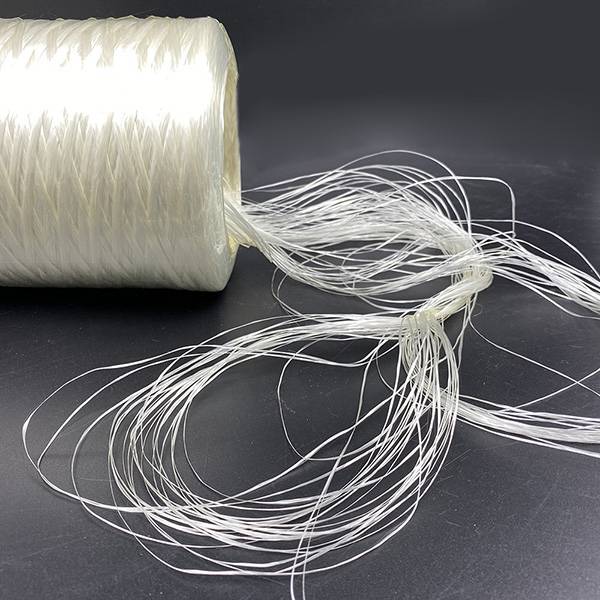
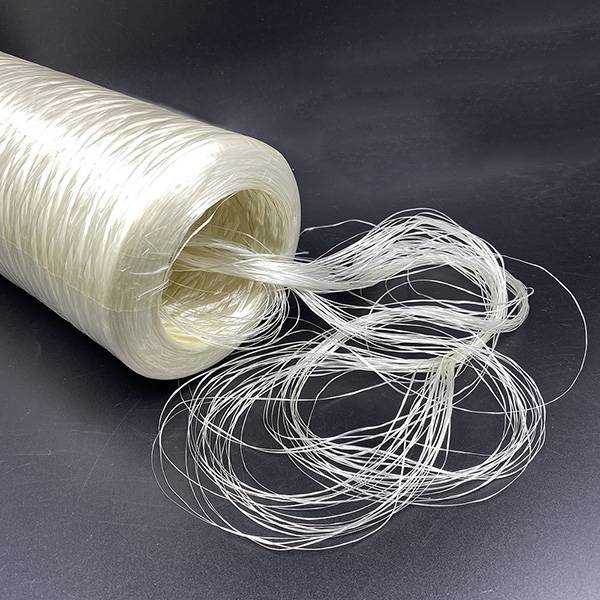
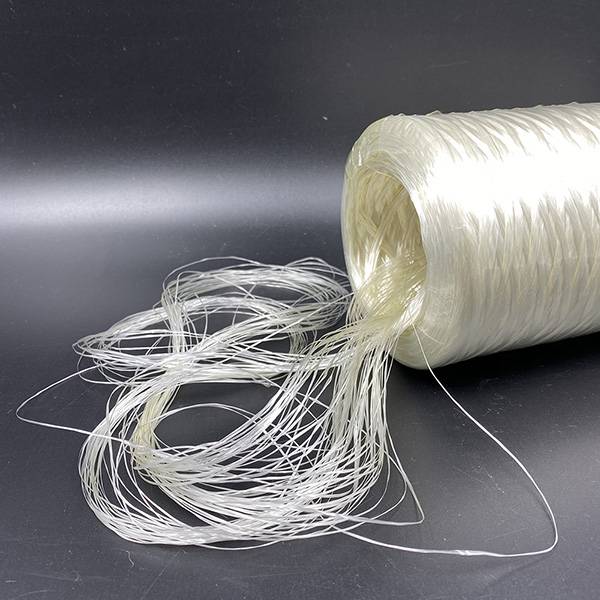
Fibra di vetro E assemblata roving per spruzzatura
Il roving assemblato per la spruzzatura è compatibile con le resine UP e VE. Offre proprietà di bassa carica statica, eccellente dispersione e buona bagnabilità nelle resine.
Caratteristiche
●Bassa carica statica
●Ottima dispersione
●Buona bagnabilità nelle resine
Applicazione
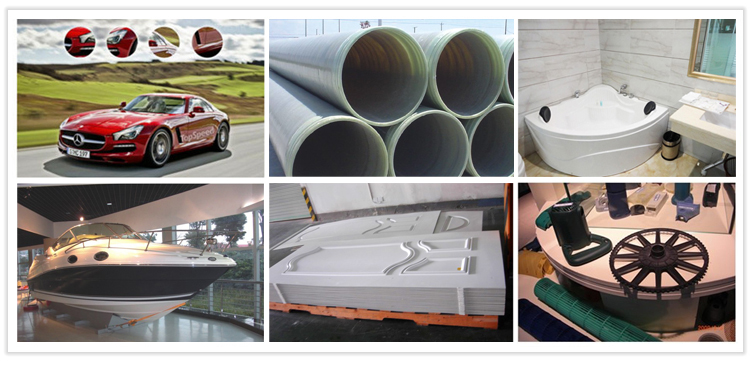
Trova applicazione in una vasta gamma di settori: vasche da bagno, scafi di imbarcazioni in vetroresina, diverse tipologie di tubazioni, serbatoi di stoccaggio e torri di raffreddamento.
Lavoro di prodotto
| Articolo | Densità lineare | Compatibilità della resina | Caratteristiche | Uso finale |
| BHSU-01A | 2400, 4800 | SU, VE | Bagnatura rapida, facile stesura, dispersione ottimale | vasca da bagno, componenti di supporto |
| BHSU-02A | 2400, 4800 | SU, VE | facile da stendere, senza effetto rimbalzo | attrezzature da bagno, componenti per yacht |
| BHSU-03A | 2400, 4800 | SU, VE, PU | rapida asciugatura, eccellenti proprietà meccaniche e di resistenza all'acqua | vasca da bagno, scafo di barca in FRP |
| BHSU-04A | 2400, 4800 | SU, VE | velocità di bagnatura moderata | piscina, vasca da bagno |
| Identificazione | |
| Tipo di vetro | E |
| Roving assemblato | R |
| Diametro del filamento, μm | 11, 12, 13 |
| Densità lineare, tex | 2400, 3000 |
| Parametri tecnici | |||
| Densità lineare (%) | Contenuto di umidità (%) | Contenuto dimensionale (%) | Rigidità (mm) |
| ISO 1889 | ISO 3344 | ISO 1887 | ISO 3375 |
| ±5 | ≤0,10 | 1,05±0,15 | 135±20 |
Processo di spruzzatura
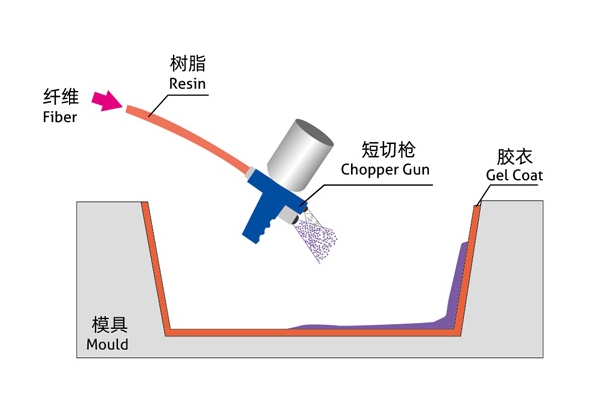
Uno stampo viene spruzzato con una miscela di resina catalizzata e roving di fibra di vetro tritata (fibra di vetro tagliata a una lunghezza specifica utilizzando una pistola trinciatrice). Successivamente, la miscela di vetroresina viene ben compattata, di solito manualmente, per una completa impregnazione e degassamento. Dopo la polimerizzazione, il componente composito finito viene estratto dallo stampo.
-

Roving in fibra di vetro E-Glass SMC per componenti automobilistici
-
Roving di fibra di vetro E assemblato per l'avvolgimento del filamento
-
Roving assemblato in fibra di vetro E per SMC
-
Pannello assemblato in fibra di vetro E
-

Fibra di vetro E assemblata per triturazione
-

Roving assemblato in fibra di vetro E per termoplastici






