

La qualità dello stampo in FRP è direttamente correlata alle prestazioni del prodotto, soprattutto in termini di velocità di deformazione, durata, ecc., che devono essere requisiti fondamentali. Se non sai come valutare la qualità dello stampo, leggi i suggerimenti in questo articolo.
1. L'ispezione superficiale dello stampo viene effettuata al suo arrivo ed è richiesto che sulla superficie non sia visibile alcun disegno del tessuto;
2. Lo spessore del gel coat dello stampo è maggiore o uguale a 0,8 mm, e lo spessore del gel coat è lo spessore dello strato di gel coat dopo la polimerizzazione e lo stampaggio, non lo spessore del film umido;
3. Non devono esserci depositi di resina sulla superficie dell'angolo dello stampo.
4. Il corpo principale dello stampo, ovvero la temperatura di deformazione termica del laminato in FRP, secondo il parametro della resina del 2001 ≥110℃.
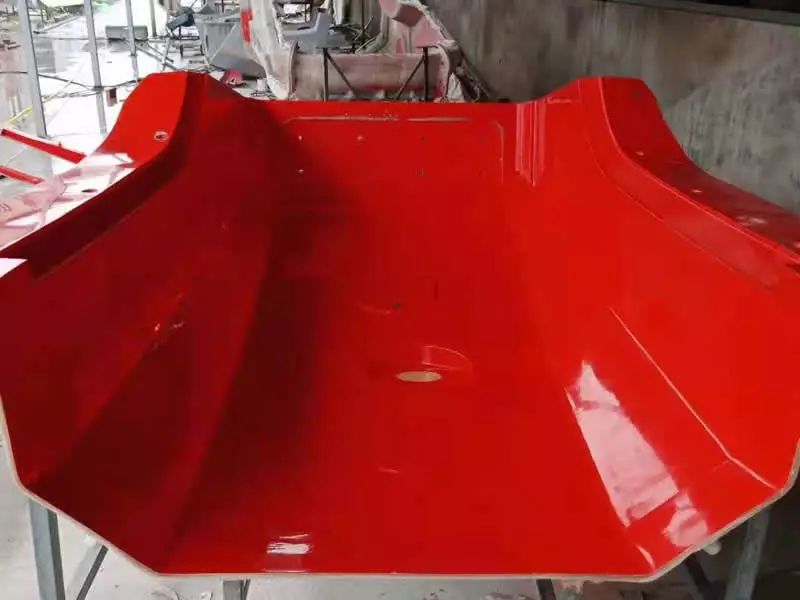
5. Per raggiungere la finitura di livello A, sono necessarie lucentezza e planarità della superficie del gelcoat. Sul piano orizzontale, la silhouette deve essere chiaramente visibile e priva di deformazioni.
6. Requisiti di durezza superficiale del gelcoat: il valore medio della durezza del bus di 10 punti di dispersione misurati dal corpo dello stampo è superiore a 35.
7. La condizione della superficie dello stampo non deve presentare bolle sulla superficie dello stampo, non più di 3 bolle entro 1 m2 di bolle visibili nel gel coat e nel laminato dello stampo; non devono essere presenti segni di pennello, graffi o segni di riparazione evidenti sulla superficie dello stampo e non più di 5 fori entro 1 m2 della superficie. A, non deve essere presente alcun fenomeno di stratificazione.
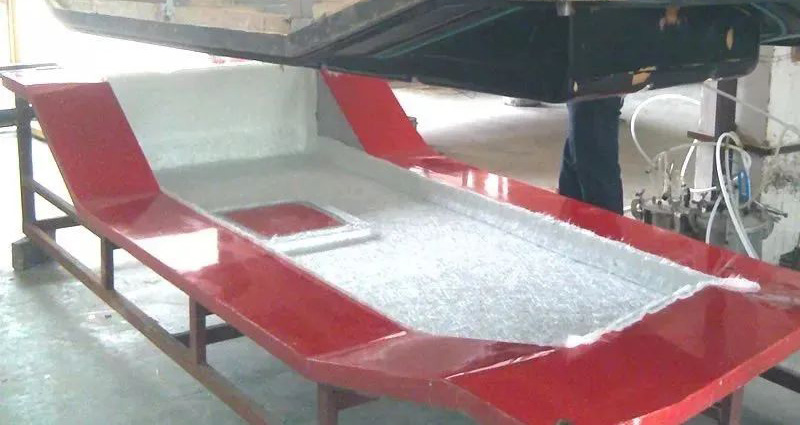
8. Il telaio in acciaio dello stampo deve essere adeguato e deve avere una struttura complessiva robusta. La piattaforma di serraggio deve essere solida e non facilmente deformabile; il dispositivo idraulico deve aprirsi e chiudersi in modo fluido e senza intoppi, la velocità deve essere regolabile ed è previsto un interruttore di fine corsa, in grado di sopportare cicli di apertura e chiusura superiori a 1000 in condizioni di utilizzo normali.
9. Lo stampo è progettato in base al processo di vuoto del prodotto, lo spessore del corpo principale deve raggiungere i 15 mm e lo spessore della flangia dello stampo deve essere ≥18 mm.
10. I perni di posizionamento dello stampo sono perni metallici e i perni e le parti in FRP devono essere sigillati.
11. La linea di taglio dello stampo viene ispezionata rigorosamente secondo gli standard di prodotto.
12. Le dimensioni dello stampo devono essere precise e l'errore di corrispondenza tra le parti corrispondenti deve essere ≤1,5 mm.
13. La normale durata di vita dello stampo non deve essere inferiore a 500 set di prodotti.
14. La planarità dello stampo è di ±0,5 mm per metro lineare e non devono esserci irregolarità.
15. Tutte le dimensioni dello stampo sono garantite con un margine di errore di ±1 mm e non sono presenti bave sulla superficie del laminato.
16. La superficie dello stampo non deve presentare difetti quali fori, motivi a buccia d'arancia, graffi da carta vetrata, crepe a zampa di gallina, ecc., e l'arco deve avere una transizione liscia.
17. Lo stampo viene sottoposto a post-polimerizzazione ad alta temperatura (80 °C) e sformato dopo 8 ore.
18. Lo stampo non deve deformarsi in condizioni di picco esotermico comprese tra 90℃ e 120℃ e la superficie non deve presentare segni di ritiro, crepe o irregolarità.
19. Tra il telaio in acciaio e lo stampo deve esserci uno spazio di oltre 10 mm e la giunzione tra i due corpi deve essere imbottita con sughero o pannelli multistrato dello stesso spessore.
20. Il giunto dello stampo di separazione non può essere dislocato, il design di posizionamento dello stampo è razionale, lo stampo viene rilasciato, l'operazione del prodotto è semplice e lo stampo è facile da rilasciare.
21. La pressione negativa complessiva dello stampo è pari a 0,1 e la pressione viene mantenuta per 5 minuti.
Data di pubblicazione: 22 marzo 2022


